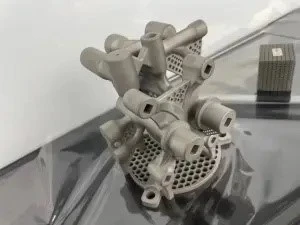
5-осовата CNC обработка е процес на рязане с висока-прецизност, който едновременно контролира три линейни оси (X/Y/Z) заедно с две въртящи се оси (най-често оси A/B или A/C), позволявайки на режещия инструмент или детайла да бъдат ориентирани във всякаква пространствена позиция. Тъй като инструментът може да се приближи до повърхност от почти всеки ъгъл, една настройка често е достатъчна, за да завърши всяка операция, която изисква сложна-част от повърхността. Това е основното предимство на технологията: тя премахва необходимостта от разхлабване и повторно фиксиране на частта между операциите, което от своя страна елиминира грешките при позициониране, които се натрупват при всяко преместване на детайла, и осигурява значително повишаване както на ефективността на обработка, така и на качеството на повърхността в сравнение с 3-осните или дори 4-осните процеси.
Основна структурна класификация на 5-осни металорежещи машини
Видове оформление
5-осните машини обикновено са групирани в три структурни оформления, всяко от които е подходящо за различен мащаб и стил на работа:
Конструкция от-тип люлка (цапфа): И двете въртящи се оси са интегрирани в работната маса, обикновено в конфигурация на A/C-ос. Това оформление предлага отлична твърдост и е много подходящо за малки и средни-прецизни части, където тесните допуски и компактната работна обвивка имат повече значение от необработения размер на масата.
Структура на въртяща се -глава (въртяща се-глава): И двете въртящи се оси са вградени в главата на шпиндела, обикновено в разположение на оста B/C-, докато самата работна маса остава фиксирана. Тъй като масата не се движи или накланя, тази конфигурация е естественият избор за големи детайли, които би било непрактично да се люлеят върху въртяща се маса.
Хибридна структура: Едната въртяща се ос седи върху работната маса, а другата върху главата на шпиндела. Тази разделена подредба балансира твърдостта на машинната обработка срещу гъвкавостта на ориентацията, давайки на магазините среден път, когато нито машина с чиста люлка-тип, нито машина с чисто въртяща се-глава пасват перфектно на работата.
Основни функционални компоненти
Зад способността на всяка 5-осна машина да поддържа строги допуски стои набор от основни компоненти, работещи заедно:
5-система за едновременно CNC управление с 5-оси: Основните контролери, които понастоящем се използват широко, включват Siemens 840Dsl, Heidenhain TNC640 и Fanuc 31i-B5, всички от които трябва да поддържат 5-осна интерполация и функциите за трансформация на координати (като RTCP/TCPC), които поддържат върха на инструмента по програмираната траектория, докато въртящите се оси се движат.
Високо{0}}прецизни устройства за обратна връзка по-оси: Те обикновено използват линейни или ротационни стъклени-мащабни енкодери, които поддържат точността на позициониране на-осите на въртене в рамките на ±5 дъгови секунди и повторяемост в рамките на ±3 дъгови секунди - ниво на прецизност на обратната връзка, което е от съществено значение, след като към веригата на грешките се добави пета ос.
Шпинделни модули с висока-твърдост: В комбинация с водни- или маслени-охлаждащи системи, скоростите на шпиндела обикновено варират от 8 000 до 30 000 r/min, което позволява на машината да се адаптира към много различни изисквания за рязане на алуминий, стомана, титан и други инженерни материали.
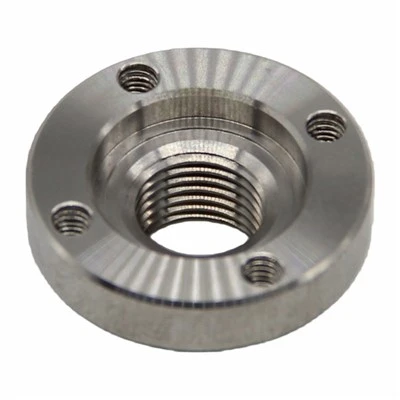
Основен процес на работа
Пред-Подготовка за обработка
Преди да излетят чипове, два подготвителни етапа поставят основата за успешна работа:
Фиксиране на детайла: В зависимост от размера и формата на детайла, магазините избират между менгемета, вакуумни патронници или специални приспособления, винаги с цел да се увеличи максимално твърдостта на затягане и точността на локализиране, за да се минимизира фиксирането-предизвикана грешка - стъпка, която има още по-голямо значение при работа по 5 оси, тъй като инструментът може да се доближи до детайла от ъгли, които поставят необичайни натоварвания върху арматурата.
Програмиране и симулация: Траекториите на инструментите се генерират в 5-ос CAM софтуер като UG NX, Mastercam или Cimatron и след това се проверяват в софтуер за виртуална симулация като VERICUT за улавяне на смущения и рискове от сблъсък, преди програмата да докосне машината. Като се има предвид колко степени на свобода трябва да отчете една 5-осна траектория на инструмента, този етап на симулация не е задължителен - това е основната линия на защита срещу повреден шпиндел или бракуван приспособление.
Машинно изпълнение
След това машинната обработка преминава през три прогресивно по-фини етапа:
Груба обработка: Карбидните челни фрези или фрезите за царевични{0}}кочани (груба обработка) са обичайният избор, работещи с агресивна,-стратегия за-отстраняване на голям{1}}запас, за да изчистите бързо материала и да доближите детайла до крайната му форма.
Полу{0}}обработка: Ориентацията на рязане на инструмента се настройва, за да почисти остатъчната заготовка, оставена зад ъглите и заоблаченията от грубия проход, подготвяйки постоянна, предвидима заготовка за довършителния етап.
Довършителна обработка: Фрези със сферична-върхова част или-върхова част поемат, като скоростта на рязане и скоростта на подаване са строго контролирани, за да поддържат грапавостта на повърхността при Ra По-малка или равна на 1,6 μm - видът покритие, което има най-голямо значение за повърхностите със свободна-форма, 5-осното машинно обработване е избрано на първо място.
След-машинна проверка
След като машинната обработка приключи, машина за измерване на координати (CMM) проверява размерите на детайла и геометричните толеранси, а резултатите се връщат обратно в процеса, за да коригират параметрите за последващи изпълнения - превръщайки инспекцията в цикъл за непрекъснато подобряване, а не в-еднократна проверка за преминаване/неуспех.
Типични сценарии за приложение
5-осната обработка печели своята премия в отрасли, където геометрията, толерантността или и двете не оставят място за компромис:
Космонавтика: Дискове с интегрални лопатки (blisks), лопатки на авио-двигатели и сателитни структурни компоненти изискват високо{1}}прецизна обработка на сложни повърхности, с изисквания за толерантност, които могат да достигнат микронно ниво.
Производство на матрици и матрици: Щанци за панели на автомобилни каросерии и шприцформи за медицински устройства с повърхности с неправилни контури често могат да бъдат завършени в една настройка, покриваща множество лица, спестявайки както време, така и грешки,-свързани с настройката.
Прецизен хардуер: Корпуси на дронове с нетрадиционна геометрия, рамки за велосипеди от висок клас и хардуерни елементи за баня се произвеждат в големи количества с 5-осна точност.
Медицински устройства: Изкуствени стави, ортопедични импланти и други персонализирани,-специфични за пациента части разчитат на обработка по 5-оси, за да достигнат тесните, индивидуализирани допуски, които-стандартните импланти не могат да съвпадат.
Ключови параметри за контрол на процеса
Точността на задържане и качеството на повърхността на 5-осна машина се свежда до няколко параметри, които операторите следят внимателно:
Скорост на подаване по-ос на въртене: Обикновено се поддържа между 300 и 800 mm/min, за да се избегнат вибрациите и загубата на прецизност, които високо{3}}скоростното въртеливо движение може да предизвика.
Съвпадение на -параметъра за рязане: Параметрите се коригират според материала. За довършване на алуминиева сплав скоростта на рязане е 150–250 m/min; за титанова сплав, 30–60 m/min; скоростта на подаване обикновено е 0,1–0,2 mm/r за груба обработка и 0,05–0,1 mm/r за окончателна обработка.
Безопасна хлабина: Поддържа се минимум 2 mm граница за-проверка на сблъсък между траекторията на инструмента и всяко приспособление или повърхност на детайла, за да се предотвратят сблъсъци на шпиндела по време на обработка.
Компенсация на грешки: Луфтът на-осите на въртене и грешките при позициониране се калибрират по редовен график, като параметрите за компенсация се задават в CNC системата, за да се предпази точността от отклонение във времето.
Безопасни оперативни граници
Тъй като 5-осните машини комбинират високи скорости на шпиндела с движещи се въртящи се оси, протоколът за безопасност е вграден във всеки етап на работа:
Преди стартиране проверете крайните превключватели на-осите на въртене и налягането на системата за смазване и се уверете, че всичко е нормално, преди да включите машината.
Проверката-на сухо е задължителна преди да започне действителната обработка, за да се потвърди, че траекторията на инструмента не носи риск от сблъсък.
По време на обработка предпазните врати на машината никога не трябва да се отварят и на персонала е забранено да влиза в зоната за безопасност, докато въртящите се оси се движат.
Когато сменяте приспособления или инструменти, основното захранване на машината трябва да бъде прекъснато и на място да бъде поставен предупредителен знак „В процес на поддръжка“.
Точността на позициониране на-осите на въртене трябва да се проверява и калибрира отново поне веднъж на всеки шест месеца, като част от редовна програма за проверка на точността по 5 оси.
Взети заедно, тези структурни, процедурни и безопасни елементи са това, което позволява на 5-осовата обработка да изпълни централното си обещание: сложни, много-лицеви части, обработени до строг толеранс в една настройка, с много по-малко натрупани грешки и много по-постоянно качество на повърхността, отколкото могат да постигнат традиционните процеси с много настройки.