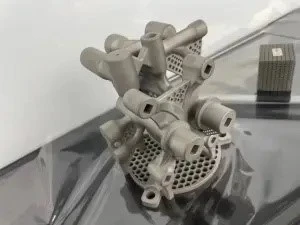
Защо стандартното струговане е недостатъчно за аерокосмическите части
Титанът, суперсплавите и-алуминият с висока якост носят своите проблеми. Ti-6Al-4V провежда лошо топлината, втвърдява се при работа и обича да залепва за инструмента. Inconel генерира големи сили на рязане и скъсява живота на инструмента. Дори алуминий 7075 може да се движи под натиск на скоба или остатъчно напрежение, ако процесът не се контролира. Очакванията на AS9100 и FAA добавят още един слой: тесни позиционни толеранси, повърхностни покрития в диапазона Ra 0,4–1,6 μm и пълна проследимост на материала.
Три{0}}процесите по осите разкриват бързо тези слабости. Множеството настройки натрупват грешки в еталона. Тънките стени се отклоняват. Дълбоките дупки губят концентричност. Целостта на повърхността страда и животът на умората намалява.
Какво се променя с 5-ос и стругова фреза
5-осна или стругова-фреза завършва повечето функции с едно затягане. Тази единствена промяна намалява кумулативната грешка и позволява на инструмента да се доближава до детайла под по-добри ъгли. Тънките стени остават по-стабилни. Контурните повърхности излизат от машината по-близо до окончателното покритие. За скоби, фланци, съединители и някои компоненти, свързани с ножовете, разликата е измерима.
На практика купувачите търсят5-осни аерокосмически компоненти, аерокосмическите фрезовани части и стругованите части със строг допуск вече третират възможността за едновременна 5-ос като базова линия, а не като нещо приятно-да имаш.
Материали, които имат най-голяма полза от 5-осната работа
|
Материал |
Общи употреби |
Основни предизвикателства |
Как помага 5-Axis |
|
Титан (Ti-6Al-4V и подобни) |
Структурни фитинги, интерфейси на двигателя |
Топлина, изграден-ръб, втвърдяване при работа |
По-добрата ориентация на инструмента и достъпът до охлаждащата течност подобряват качеството на повърхността и намаляват изкривяването |
|
Аерокосмически алуминий (7075, 6061) |
Скоби, корпуси, олекотени рамки |
Деформация на стената, изисквания за покритие |
Единична настройка поддържа позиция; по-високите скорости поддържат повърхностите чисти |
|
Суперсплави (фамилия Inconel) |
Хардуер-с гореща секция, крепежни елементи с-високо натоварване |
Сила на рязане, износване на инструмента |
Непрекъснатото рязане намалява настройките и стабилизира процеса |
Aerospace Grade Titanium Machining по-специално възнаграждава магазини, които разбират как да управляват топлината и остатъчното напрежение, вместо просто да настояват повече.
Защо работата с прототип все още има значение
Аерокосмическите програми се развиват бавно и цената на късната промяна на дизайна е висока. добреПрототипни фрезови услуги с ЦПУви позволяват да тествате технологичността, стека-на толерантност и напасването на сглобяването, като използвате пътеки на процеса, които по-късно могат да се мащабират. Повечето сложни прототипи с 5-оси кацат в прозореца от 5–14 дни, когато магазинът е настроен за това. Истинската стойност се появява, когато същата логика на закрепване, траектории на инструменти и план за инспекция се пренасят в производство с малък обем. Тази приемственост е това, което предотвратява класическия проблем „прототипът работи, производството се провали“.
Един проект за титаниева скоба показа модела ясно. Ранните части разкриват локални проблеми с твърдостта, които причиняват движение на стената извън допустимото. Ревизирана стратегия за траектория на инструмента плюс малка настройка на геометрията коригираха проблема, преди да бъде изрязана производствената инструментална екипировка. Хващането му на етап прототип спести както скрап, така и график.
Примерен случай: Титаниев конектор за структурен интерфейс
Скорошен титаниев конектор изискваше тънки стени, няколко дълбоки дупки и критични размери, поддържани до ±0,008 mm съгласно пълната документация AS9100. По-ранните опити с 3 оси се нуждаеха от три настройки и все още се бореха с отклонението на стената и подравняването на дупките.
Преместването на заданието към 5-осна въртяща-платформа за фреза позволи повечето функции да бъдат завършени с едно затягане. Траекториите на инструментите бяха коригирани, за да поддържат силите на рязане ниски и постоянни; в-процеса на сондиране провери дълбоките отвори, преди частта да напусне машината. Първият-добив на артикул се повиши рязко, датата на доставка се запази и същите параметри на процеса бяха прехвърлени чисто в първата производствена партида. Докладите от входящи инспекции на клиента съответстват на данните от процеса, което е резултатът, който всъщност изгражда дългосрочно доверие.
Как да оцените доставчик на стругове в космическата промишленост
Когато избирате производител на стругове с ЦПУ или фабрика за самолетни компоненти, погледнете отвъд претенциите в брошурата:
Истинско внедряване на AS9100-не само сертификат. Поискайте скорошни FAI и примери за контрол на процеси.
Действителен 5{1}}осов капацитет и метрология (CMM, машинно сондиране, повърхностно измерване).
Пълно родословие на материала и проследимост-на серийно ниво.
Доказана способност за преминаване от прототип към производство без пренаписване на процеса.
Техническа отзивчивост. Бързата и полезна обратна връзка от DFM обикновено е по-важна от най-ниската единична цена.
Магазините, които преминават тези проверки, са тези, които са способни да доставят прецизно струговани аерокосмически части на едро с постоянно качество.
ЧЗВ
Въпрос: Какво представлява 5-осното CNC струговане и как се различава от 3-осното?
О: Машините с 5-ос (или стругова-фреза) преместват инструмента или частта през пет оси едновременно. Сложни повърхности, дупки под ъгъл и много-плоскостна работа могат да завършат с една настройка. 3-осовата работа обикновено се нуждае от няколко повторни затягания, всяко от които добавя риск от грешка и изкривяване.
В: Винаги ли 5-осните аерокосмически компоненти са по-скъпи?
О: Дебитът на машината е по-висок, но по-малкото настройки, по-добрата производителност и по-кратките общи срокове за изпълнение често намаляват общата цена на проекта-особено при части със сложни или тесни-допуски.
Въпрос: Какви материали са общи за аерокосмическите фрезовани и струговани части?
О: Титанови сплави, алуминий 7075 и 6061, определени неръждаеми класове и суперсплави на базата на никел-. Правилният магазин се нуждае както от познания за процеса, така и от системи за проследяване на посочения от вас материал.
В: Колко време обикновено отнемат космическите прототипи?
О: Комплексната работа по 5 оси обикновено продължава 5–14 дни в зависимост от материалите, геометрията и изискванията за проверка. По-простите алуминиеви части могат да бъдат по-бързи, когато има наличен капацитет.
В: Изисква ли се AS9100?
О: За повечето летателен хардуер и OEM програми, да. Дори за ранни прототипи, работата с AS9100 магазин намалява документацията и риска от процеса по-късно.
Следваща стъпка
Ако имате чертежи, които вече са били отхвърлени другаде, или просто искате реалистична оценка на времето за изпълнение и възможностите, изпратете файловете. Цех, който може да изпълнява истински процеси по 5-оси и да поддържа контрол на процеса от първия артикул до производството, ще ви каже бързо кое е практично и кое се нуждае от корекция.