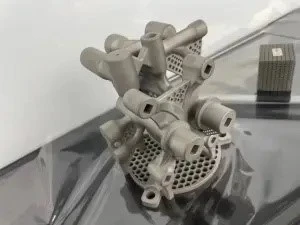
Съвременните алуминиеви части за самолети съчетават тънки стени, много-ъглови характеристики и свободна-форма на повърхности, които изискват по-строг контрол, отколкото много-настройките могат надеждно да бъдат осигурени. Ето защо обработката с една-настройка по пет-ос се превърна в практически стандарт за тези компоненти. Тази статия разглежда къде традиционните методи не успяват, какви възможности в пет-осите всъщност се променят, как един проект премина от повтарящи се не-съответствия към стабилен резултат и как купувачите могат да намалят риска от прототипа до производството, като същевременно избират способен партньор.
Защо традиционната машинна обработка е недостатъчна за аерокосмическите алуминиеви части
Алуминиевите компоненти на самолетите обикновено се отличават с тънки стени, сложни контури, много-взаимоотношения и високи изисквания за якост--тегло. Сплави като 7075, 6061 и 2024 осигуряват необходимата производителност, но също така реагират на сили на рязане, остатъчно напрежение и топлина по начини, които усилват всяка нестабилност на процеса.
Множеството настройки остават основното ограничение на 3-осеви и много 4-осни маршрути. Всяко повторно затягане добавя позиционна вариация. Повърхностното покритие се променя с ъгъла на подход на инструмента. Тънките участъци стават по-податливи на трептене или изкривяване. Аерокосмическите програми обикновено изискват общи характеристики, поддържани до ±0,025 mm и критични интерфейси още по-плътни, докато целите за повърхностно покритие често попадат в диапазона Ra 0,8–3,2 µm. Процесите с множество настройки се борят да поддържат тези стойности последователно в партида.
Данните за индустрията отразяват произтичащата промяна. Платформите с пет-оси сега представляват най-големия дял от обема на аерокосмическите CNC машинни услуги в последните пазарни анализи, водени от необходимостта от сложна геометрия и по-кратки, по-предсказуеми срокове за изпълнение. Сложните пет{3}}осни части вече не са специална опция за повечето структурни и интерфейсни работи.

Какво прави пет{0}}осовата обработка различна
Един{0}}достъп за настройка до множество повърхности
Едновременната обработка по пет-оси (или добре-изпълнена 3+2) обработка достига до повечето повърхности на част в едно закрепване. Връзките на характеристиките остават заключени към оригиналната дата. Кумулативната грешка при настройка спада рязко. Секциите с тънка{6}}стена се възползват от траектории на инструмента, които поддържат силите на рязане по-ниски и по-последователни, намалявайки риска от изкривяване. Първо{8}}добивът се повишава и общото време на цикъла се скъсява.
Аерокосмическите алуминиеви сплави на практика
Три сплави покриват по-голямата част от структурните приложения:
7075 (T6 или T7351) осигурява най-висока якост и е обичайният избор за първична структура, ребра на крилата, прегради и скоби за високо-натоварване.
6061 (T6) предлага отлична обработваемост, солидна устойчивост на корозия и заваряемост, което го прави подходящ за вторична структура и фитинги.
2024 (T3/T351) осигурява силна производителност при умора и остава често срещана при критични детайли за кожи и напрежение-.
Всички изискват сертифициран материал, проследимост на терм{0}}партида и контролирани параметри на обработка, за да запазят механичните свойства и да отговарят на AMS или спецификациите на клиента.
Очаквания за толерантност и покритие на повърхността
AS9100 остава основната система за качество, добавяйки контрол на конфигурацията, управление на риска и изисквания за -безопасност на продукта към ISO 9001. Типичните производствени диапазони за прецизни алуминиеви компоненти изглеждат така:
|
Тип функция |
Типичен диапазон на толерантност |
Общо приложение |
|
Общи структурни особености |
±0,025 mm (±0,001″) |
Скоби, рамки, не-критични интерфейси |
|
Прецизни интерфейси и отвори |
±0,010–0,015 mm |
Съвпадащи повърхности, характеристики на подравняване |
|
Критични прилягания / уплътняващи повърхности |
±0,005 mm или по-плътно |
Отвори за лагери, прецизни опорни точки |
|
Обработена повърхност |
Ra 0,8–3,2 µm |
Зависи-от функция; по-фини за запечатване |
Тези стойности се проверяват с калибриран CMM или еквивалентни методи, често поддържани от документацията за първа инспекция на артикул съгласно AS9102.
Казус от реален-свят - Sunhingstones 5-Axis Aerospace Project
Един аерокосмически клиент се нуждаеше от структурна скоба със сложни повърхности със свободна{0}}форма, тънки стени, склонни към изкривяване, и много{1}}ъглови характеристики, които преди това изискваха няколко настройки. Вариациите в дебелината на-нагоре и стените доведоха до повтарящи се не-съответствия и забавени доставки.
Sunhingstones премести детайла върху оборудване с пет{0}}оси и завърши критичната геометрия в една настройка. Контролираните траектории на инструмента и закрепването поддържат силите на рязане управляеми. Критичните размери остават в рамките на ±0,02 mm и дебелината на стената остава постоянна в цялата партида. Качеството на повърхността се подобри и предишният модел на късни доставки и преработка изчезна. След това същите познания за процеса подпомогнаха чист преход от валидиране на прототип към производство с малък-към-среден обем.Услуги за фрезоване на прототипи с ЦПУот този тип позволяват рисковете при проектирането и процеса да бъдат идентифицирани рано, преди производствените ангажименти да заключат разходите и излагането на график.
От прототип до производство - Как услугите за фрезоване на прототипи с ЦПУ намаляват риска
Машинната обработка на прототип е стъпка за-намаляване на риска, а не просто поръчка за малко-количество. Той валидира геометрията, поведението на материала, методите за закрепване и проверка, докато цената на промяната е все още ниска.
Типичната прогресия включва:
Ранен дизайн-за-преглед на производителността, фокусиран върху тънки стени, достъп до инструменти и стратегия за изходни точки
Сертифициране на материалите и валидиране на параметрите на действителен аерокосмически{0}}запас
Ограничено{0}}количество пет-осова обработка с пълна проверка на размерите и повърхността
Първа-документация за статия и обратна връзка относно усъвършенстването на дизайна или процеса
Контролирано нарастване на производствените обеми на една и съща или паралелни платформи, като се запазват вече придобитите знания за процеса
Тази последователност намалява шанса за скъпоструваща производствена преработка и дава по-ясна видимост на доставките за реалните времена на цикъла и добивите. Когато оценявате производител на аерокосмически части, фабрика за 5-осно ЦПУ или доставчик на алуминиеви аерокосмически части, потвърдете, че партньорът може да поддържа както етапа на валидиране, така и последващото производство без прекъсване на непрекъснатостта на процеса.
Тенденции в индустрията
Възможностите по пет{0}}оси продължават да се разширяват в търговски и отбранителни програми. Пазарните анализи на аерокосмическите CNC машинни услуги показват, че платформите с пет-оси улавят най-големия дял от скорошния обем, водени от сложни геометрични изисквания и необходимостта от по-предсказуеми срокове за изпълнение на фона на нарастващите темпове на производство на самолети. Структурното съдържание на алуминий остава високо, което засилва търсенето на процеси, които защитават свойствата на материала, като същевременно осигуряват необходимата прецизност. Непрекъснатите инвестиции в пет-капацитет на осите и стабилни системи за качество вече се очакват, а не са изключителни.
Как да изберете правилния партньор за 5-осна аерокосмическа обработка
Използвайте практичен филтър, когато проверявате доставчици:
Активен AS9100 (или еквивалентен) сертификат с демонстриран контрол на конфигурацията и възможност за First Article.
Пълна проследимост на материала от сертификатите на мелницата до завършената част, включително правилно боравене с алуминиеви сплави в космическата авиация.
Калибрирана-вътрешна метрология и възможност за отчитане на критични характеристики.
Доказан диапазон от прототипно CNC фрезоване до стабилни производствени обеми на пет{0}}оборудване.
Документирани за-производителност във времето и капацитет за поемане на напрежението от графика без компромис-качество.
Желание за обсъждане на DFM, стратегия за траектория на инструмента и рискови елементи в началото на етапа на RFQ.
Внимавайте за партньори, които могат само да цитират прототипи или да изпълняват само голям{0}}обем работа; празнината между двата етапа е мястото, където много програми губят време и пари. Производител или фабрика, които разбират и двата края на спектъра и които могат да обсъждат структурите за ценообразуване на обема, докато програмите зреят, намалява триенето надолу по веригата.
ЧЗВ
В: Какво е 5-осна обработка и защо се използва за алуминиеви части в космическата промишленост?
О: Пет{0}}осевата обработка движи инструмента или детайла в пет оси, което позволява сложни повърхности и много-ъглови елементи да бъдат завършени с по-малко настройки-често една. Това намалява кумулативната грешка, подобрява целостта на тънките -стени и съкращава времето за изпълнение на геометриите, често срещани в конструктивните и интерфейсните компоненти на самолета.
Въпрос: Колко точно може5-осни аерокосмически компонентида бъде?
A: Производствената способност рутинно поддържа ±0,025 mm на общи характеристики и ±0,005–0,015 mm (или по-плътни) на критични интерфейси, когато закрепването, траекториите на инструментите и термичният контрол се управляват правилно. Действителните изисквания към чертежа и методите за проверка определят крайните критерии за приемане.
В: 5-осовата обработка подходяща ли е за малки поръчки на прототипи?
A: Да. Прототипното CNC фрезоване на пет-осни платформи е ефективен начин за валидиране на сложна геометрия и поведение на материала преди производствения ангажимент. Много магазини пускат единични-парти през-ниски обеми при същата система за качество, използвана за производството.
В: Кои алуминиеви сплави са най-добри за части на самолети?
A: 7075 за първична структура с висока{1}}якост, 6061 за общи структурни и вторични компоненти, където обработваемостта и устойчивостта на корозия имат значение, и 2024 за критични-приложения за умора. Окончателният избор следва специфичното натоварване, околната среда и изискванията за сертифициране на частта.
В: Как да намеря надежден производител на 5-осни CNC аерокосмически части?
О: Дайте приоритет на AS9100-сертифицирани доставчици с демонстрирана проследимост на материала,-вътрешна метрология и опит, който обхваща валидирането на прототипа до производството. Изискайте скорошни доказателства за подобни части, доклади от инспекции и изпълнение във времето за изпълнение, след което се ангажирайте на ранен етап с възможността за производство.