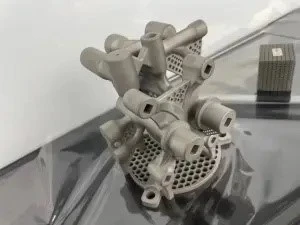
Титанът осигурява съотношението сила{0}}към-тегло, от което се нуждаят авиокосмическите инженери, но въпреки това рутинно превръща графиците за прототипи в забавяния, увеличава процентите на скрап и разочарова доставчиците, които не могат да спазват толеранси. Ниската топлопроводимост, бързото втвърдяване при работа и агресивното износване на инструмента правят конвенционалните подходи скъпи и ненадеждни. Много магазини откриват трудния начин, по който тънките стени се връщат назад или се клатят под силите на рязане, налагайки преработване, което убива графика. 5-Авиокосмическите компоненти на Axis, произведени на модерни много-осови платформи, променят това уравнение-доставяйки аерокосмически фрезовани части с близък-допуск, които отговарят на изискванията на FAA-клас без безкрайни повторни-настройки или неуспешни първи артикули.
Защо титанът е едновременно благословия и главоболие за аерокосмическите инженери
Титановите сплави, особено Ti-6Al-4V (клас 5), предлагат отлична специфична якост, устойчивост на корозия и производителност при повишени температури. Ето защо те доминират в структурните части на самолета, компонентите на двигателя и крепежните елементи. Същата физика, която прави титана ценен, също го прави труден за машинна обработка.
Неговата топлопроводимост е само около 6,7 W/m·K-приблизително 1/25 от тази на алуминиевите сплави. Топлината остава концентрирана в интерфейса-на обработвания детайл, вместо да напуска с чипа. Резултатът е бързо омекване на инструмента, настъргване и втвърдяване при работа. Модулът на Юнг също е по-нисък от този на стоманата, така че тънкостенните-или тънки елементи се отклоняват под силите на рязане и предизвикват тракане или пружиниране-назад. Скоростите на рязане трябва да се поддържат много по-ниски, отколкото при алуминий; Индустриалните данни показват, че скоростите на груба обработка често започват около 50–120 SFM (15–37 m/min) спрямо няколкостотин SFM за алуминия, а общото време на цикъла може да продължи 5–8 пъти повече.
Тези реалности превръщат аерокосмическите фрезовани части във високо-рискови артикули за всеки магазин, който третира титан като алуминий или стомана. Разходите за инструменти се покачват, датите за доставка се изплъзват и добивът страда-точно от болните точки, които карат инженерите и екипите за доставки да търсят специалисти в машинната обработка на титаниеви сплави-в аерокосмическия клас.
Какво прави 5{1}}осовата обработка стандарт за титан от аерокосмически клас

Платформите с едновременни или позиционни 5-оси се превърнаха в стандартни за критична за полет работа с титан, тъй като атакуват основните причини за горните проблеми.
По-малко настройки, по-строги толеранси
Всяка повторна -скоба въвежда грешка в местоположението. 5-ос държи частта в едно закрепване, докато инструментът се приближава от практически всякакъв ъгъл. Критичните данни остават заключени, което прави аерокосмическите компоненти с близък толеранс (±0,01 mm или по-строги за ключови характеристики) по-скоро повторими, отколкото героични.
Сложни геометрии без компромис със структурната цялост
Блиски, лонжерони, скоби с органични контури и дълбоки джобове с тънки стени са често срещани. 5-пътеките на инструмента по осите поддържат оптимално зацепване и позволяват непрекъснати довършителни минавания, които запазват остатъчните-профили на напрежение и издръжливостта на умора-изисквания, които са от значение при FAA и OEM структурна обосновка.
Намалено износване на инструмента чрез оптимизирани ъгли на рязане
Чрез накланяне на инструмента програмистите поддържат режещия ръб в по-благоприятна ориентация, подобряват евакуацията на стружките и прилагат охлаждаща течност под високо-налягане по-ефективно там, където е най-необходима. При титан това често означава по-ниско радиално зацепване, комбинирано с по-голяма аксиална дълбочина, което поддържа топлината управляема и удължава живота на вложката. Крайният резултат е по-постоянен интегритет на повърхността5-осни аерокосмически компонентии по-малко неочаквани промени на инструмента-по време на изпълнение.
Тези предимства са причината опитните производители на титаниеви аерокосмически части да третират капацитета на 5-осите като неподлежащ на обсъждане както за прототип, така и за производствена работа.
От прототип до производство - Къде се вписва CNC фрезоването
Услугите за фрезоване на прототипи с ЦПУ позволяват на дизайнерските екипи да итерират бързо титаниеви геометрии, като същевременно поддържат аерокосмически толеранси. Малките партиди проверяват годността, формата и функцията, преди да се ангажират с по-големи тиражи. Същите познания за процесите и машинен парк, които поддържат бързи прототипи, се разширяват и в производствени обеми във фабрика за CNC обработка на аерокосмическа техника. Еластичност на капацитета-бърза смяна, стандартизирано закрепване и документирани планове за процеси-поддържа сроковете за изпълнение предвидими, независимо дали поръчката е пет броя или петстотин. Екипи, които вече разбират 5-Axis Aerospace Components, могат да преминат от първото одобрение на артикула към стабилна продукция, без да пренаписват целия процес.
Казус от практиката на-World - Sunhingstones
Един аерокосмически клиент се нуждаеше от сложна структурна скоба Ti-6Al-4V (AMS 4928) с приблизително 180 mm в най-дългия размер, с тънки стени до 1,2 mm и няколко позиционни толеранса от ±0,01 mm. Двама предишни доставчици бяха неуспешни при първата-инспекция на артикула-основно от пролетта-върху тънките секции и натрупаната грешка в местоположението след множество настройки. Sunhingstones управлява частта на едновременни 5-осни платформи с оптимизирани траектории на инструмента и охлаждаща течност под високо налягане. Първата статия премина проверка на CMM при първоначалното подаване. Времето на цикъла спадна с приблизително 35 % в сравнение с предишния подход с множество настройки и общият добив се установи над 98 %, след като процесът беше заключен. Пълна проследимост на материала, контрол на процеса AS9100 и пълна FAI документация придружават всяка партида. Програмата премина от валидиране на прототип към стабилно производство на едроаерокосмически фрезовани частибез повече драма.
Индустриално признание - Поздравление от ESTA
Външното разпознаване в индустрията, включително съответните кимвания от органи като ESTA, служи като допълнителен сигнал за доверие за зрялост на процеса. Докато сертификатите, измерените резултати и резултатите от клиентите остават основното доказателство, независимите признания потвърждават, че методите на магазина са признати отвъд собствените му стени.
Какво да търсите в аерокосмически партньор за обработка на титан
Когато оценявате производител на титаниеви аерокосмически части или фабрика за аерокосмическа CNC обработка, дайте приоритет на:
Текуща регистрация AS9100 (и ITAR, ако е приложимо) с доказателство за ефективно прилагане
Пълна проследимост на материала обратно до сертификатите на мелницата (AMS 4928 и свързани спецификации за Ti-6Al-4V)
Документирани планове за 5-ос титанови процеси (ограничения на живота на инструмента, стратегия за охлаждане, проверки по време на процеса)
В-фирма CMM / възможност за проверка и готовност за FAI / AS9102 пакети
Доказан опит в поддържането на малки допуски върху тънко-стенни или сложни титанови елементи
Капацитет за движение отуслуги за фрезоване на прототипи с ЦПУв производство, без да променя основите на процеса
Тези елементи разделят магазините, които понякога могат да обработват титан, от партньори, които постоянно доставят-достойни за летене 5-осни аерокосмически компоненти и фрезовани аерокосмически части на едро.
Сравнение на ключови параметри на обработка
|
Параметър |
Ti-6Al-4V (типично) |
6061-T6 Алуминий (типично) |
Последици за аерокосмическата работа |
|
Топлопроводимост |
~6.7 W/m·K |
~167 W/m·K |
Топлина се концентрира върху инструмента; животът на инструмента страда |
|
Груба скорост на фрезоване |
80–120 SFM (24–37 m/min) |
500–1000 SFM |
Много по-ниска скорост на отстраняване на метал |
|
Относително време на цикъла |
5–8× |
1 × (базова линия) |
По-дълги срокове за изпълнение, ако не са оптимизирани |
|
Оценка за обработваемост |
~22 % |
~170 % |
По-високи разходи за инструменти и процес |
|
Постижима стегната толерантност |
±0,01 mm (с 5-ос + CMM) |
±0,01–0,025 мм |
5-ос + контрол на процеса е от съществено значение за FAA-клас |
|
Изискване за охлаждаща течност |
Наводнението с високо{0}}налягане е от съществено значение |
Стандартно наводнение или мъгла |
Контролът на чипа и животът на инструмента са критични |
Данни, синтезирани от индустриални ръководства за обработка и публикувани сравнения на параметри.
ЧЗВ
В: За какво се използва 5-осно CNC машинно обработване в космическото пространство?
О: Произвежда сложни структурни и двигателни компоненти-скоби, лонжерони, корпуси, щифтове и фитинги-от титан, алуминий и суперсплави, като същевременно поддържа тесните позиционни и геометрични толеранси, необходими за съответствие с FAA и OEM.
В: Колко време отнема обработката на титаниеви аерокосмически компоненти?
О: Времето на цикъла зависи от геометрията, отстраняването на материала и зрелостта на процеса. Простите призматични елементи могат да завършат за часове; сложните тънко{1}}стенни или много-странни части често изискват многократни смени. Оптимизираните стратегии с 5-оси рутинно съкращават общото време в сравнение с 3-осните подходи с множество настройки.
Въпрос: Могат ли услугите за фрезоване на прототипи с ЦПУ да се справят с допустимите-класови толеранси?
О: Да, когато магазинът прилага същите контроли на процеса, инструменти и инспекция, използвани за производството. Много аерокосмически програми умишлено използват прототипи, за да докажат процеса преди мащабиране.
В: Какви видове титан са най-подходящи за аерокосмически части?
О: Ti-6Al-4V (клас 5 / AMS 4928) е работният кон за структурни и много двигателни приложения. Търговски чисти степени (напр. Степен 2) се появяват при корозионни-критични не-структурни употреби; сплави с по-висока-температура или с по-висока якост се избират за конкретни роли на двигател или колесник.
Готови ли сте да продължите напред?
Ако имате чертеж от титан, който вече е причинил проблеми с графика или качеството-или нов дизайн, който трябва да достигне FAA-допустимите стойности за първи път-изпратете файловете. Ще прегледаме възможността за производство, ще потвърдим годността на материала и процеса и ще ви върнем ясна оферта с реалистични срокове за изпълнение. Без обща идея, само практическа обратна връзка от екип, който всеки ден обработва аерокосмически-титан и разбира какво е необходимо, за да се доставят надеждни 5-осни аерокосмически компоненти.