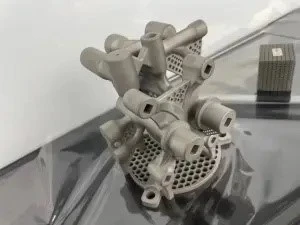
Бил си там и преди. Нов прототип се връща от машинния цех и първото нещо, което вашият инженерен екип прави, не е да празнува -, а да провери годността. Подрежда ли се скобата? Седалката на корпуса изравнява ли се със свързващата част? По-често, отколкото някой би искал, отговорът е „почти“, а „почти“ означава още един кръг от преработка, още две-седмично чакане и още едно забавяне на графика ви за разработка.
Това е тихият разход, който много автомобилни отбори поемат, без изобщо да поставят число върху него. Всеки допълнителен цикъл на прототип не е просто проблем с планирането - това е загубен материал, загубено машинно време и преглед на дизайна, който се налага още по-нататък. Тъй като превозните средства стават все по-сложни, особено с преминаването към електрически задвижвания и сензорни-системи ADAS, частите вече не са прости блокове с дупка, пробита през тях. Те са извити, под ъгъл и изпълнени с черти на всяко лице. И точно това е мястото, където много традиционни подходи за обработка започват да се борят.
Ето къде5-осна фрезова частпроизводството печели своята репутация. Вместо да обръщате и -повторно затягате част многократно, за да достигнете до всяка повърхност, 5-осова машина може да подходи към детайла от почти всеки ъгъл в една настройка. За автомобилното прототипиране, където точността и повторяемостта имат също толкова значение, колкото скоростта, тази разлика се проявява веднага - в по-строги допуски, по-чисти повърхности и прототипи, които действително съвпадат с CAD модела от първия път.
Защо автомобилните прототипи стават все по-трудни за машини
Съвременните автомобилни части просто нямат такава форма, както преди. Корпуси на двигатели за електромобили, всмукателни колектори, скоби за сензори, компоненти на корпуса на батерията - тези части рутинно комбинират сложни извивки, ъглови издатини и дълбоки джобове на повече от една страна. Част, която преди беше обикновена скоба, сега има функции за монтаж на три различни равнини.
Тази геометрична сложност се сблъсква с темпото на развитие, което продължава да се компресира. OEM производителите и Tier 1 доставчиците са под постоянен натиск да съкратят циклите на валидиране, което означава, че магазините за прототипи вече не получават лукса на бавни много-стъпкови процеси. Прототип, който приема три отделни настройки на 3-осна мелница, не е просто по-бавен - всяко повторно-затягане въвежда малко количество позиционна грешка. Добавете две или три стъпки за повторно фиксиране и тези малки грешки се смесват в част, която е извън толерантността, където е най-важна: при свързващите повърхности.
Това обикновено е, когато прототип бъде отхвърлен при сглобяване, не защото материалът е грешен или дизайнът е дефектен, а защото самият процес на обработка не може да задържи геометрията заедно в множество настройки. Това е проблем на процеса, а не проблем на дизайна - и е такъв, за решаването на който фрезоването на сложна геометрия на една платформа е създадено.
Какво всъщност прави 5-осната обработка по различен начин
Мислете за това по следния начин: фреза с 3-оси може да движи режещия инструмент само нагоре, надолу, наляво и надясно - като много прецизна бормашина. За да достигнете до ъглова повърхност, трябва физически да освободите частта, да я завъртите и да я затегнете отново. Всяка една от тези стъпки е шанс частта да се измести, дори леко.
Машина с 5-оси добавя две оси на въртене, така че режещата глава - или масата, държаща частта - могат да се накланят и въртят, докато инструментът все още е включен. На практика това означава, че част с функции от пет или шест страни често може да бъде завършена в една единствена настройка, без изобщо да бъде разглобявана.
За прототипната работа практическите разлики се натрупват бързо:
По-малко настройки - най-сложните части преминават от 3-4 операции на затягане до една
По-строг контрол на толеранса - без повторно-фиксиране означава, че няма грешка в позиционирането на наслагване
По-добра повърхностна обработка на извита геометрия - инструментът остава под оптимален ъгъл на рязане, вместо да компенсира със сферична-фреза под стръмен ъгъл
По-бързо изпълнение - по-малко време за ръчна пре-настройка между операциите
|
3-осна обработка |
5-осна обработка |
|
|
Типични настройки за сложна скоба |
3-4 |
1 |
|
Кумулативен риск от толерантност |
По-висок (всяка повторна-скоба добавя грешка) |
Долна (единична референтна точка) |
|
Повърхностно покритие на ъглови/извити лица |
Често изисква вторично довършване |
Постижимо в първичния пас |
|
Най-подходящ за |
Проста, предимно плоска геометрия |
Много{0}}лицеви, ъглови или извити части |
Това наистина е в основата защо5-осни CNC обработващи частисе превърнаха в избор по подразбиране за всичко извън най-простата скоба или разделител в автомобилното прототипиране. Не става дума за това, че процесът е „по-напреднал“ сам по себе си -, а за елиминирането на конкретната стъпка, която причинява повечето отхвърляния на прототипи.
Реално въздействие върху времето за изпълнение на прототипа
Производствените изследвания за намаляване на настройката постоянно сочат не-времето за рязане - затягане, подравняване, смяна на инструмента между операциите - като един от най-големите скрити фактори за общото време за изпълнение на сложни части, което често представлява по-голям дял от общото време на цикъла, отколкото самото действително рязане. Намаляването на това от множество настройки до една не спестява само един следобед в цеха. При типична програма за автомобилен прототип, изпълняваща три или четири итерации на дизайна, намаляването на дните от всеки цикъл може да означава седмици извън общата времева линия за валидиране.
Това е вид комбиниран ефект, който се проявява в графика на програмата, а не само в доклада за ефективността на цеха - и това е голяма част от причината, поради която инженерните екипи все повече уточняватCNC фрезовани прототипипроизведени на 5-осно оборудване, когато геометрията на детайла премине определен праг на сложност.
Казус от практиката: Подходът на Sunhingstones към машинната обработка на автомобилни прототипи
Скорошен проект, управляван от Sunhingstones, е добра илюстрация за това как това се случва на практика. Производител на ново енергийно превозно средство се нуждаеше от преработен прототип на корпуса на двигателя - част с монтажни издатини на четири лица, вътрешен профил на охлаждащия канал и изискване за толеранс на лагерното гнездо, което почти не оставя място за грешка.
Първата версия, изработена на 3-осово оборудване от предишен доставчик, не успя да се сглоби два пъти. Основната причина се проследи до натрупаното позиционно отклонение от многократно повторно фиксиране между операциите.
Инженерният екип на Sunhingstones пре-планира частта за производство с една-настройка на 5{4}}оси. Чрез механична обработка на всички критични елементи - гнездото на лагера, монтажните издатини и профила на охлаждащия канал - в една непрекъсната настройка, екипът поддържаше толеранса на гнездото на лагера в рамките на спецификацията на първия артикул и частта премина проверка за монтаж на сглобката без преработка. Графикът на програмата на клиента се придвижи напред без втория цикъл на отхвърляне, който вече им беше струвал две седмици при предишната версия.
Това е практическата стойност на производството на 5-осни части за фрезоване за прототипиране: не става дума само за постигане на по-строга цифра в спецификационния лист, а за това да не се налага да преправяте работата.
Какво да търсите в 5-осна CNC машинна фабрика
Ако оценявате доставчици за предстояща програма за прототип, сложността на геометрията сама по себе си трябва да ви каже дали имате нужда от магазин с възможност за работа с 5 оси. Няколко неща, които си струва да проверите, преди да възложите програма на доставчик:
Записите за калибриране на машината - питат колко често оборудването се проверява за толеранс, а не само когато е закупено
Гама от материали - един добър производител на автомобилни прототипи трябва да работи с алуминиеви сплави, инженерни пластмаси и все по-леки композити, без да сменя доставчици
Опит при планиране на настройка - попитайте как биха подходили към вашата конкретна част, а не само към техните спецификации на машината
Документация за качество - първо-доклади за инспекция на артикула и данни за размерите, а не само устно потвърждение
Прозрачност на изпълнението - една надеждна 5-осна фабрика за обработка с ЦПУ би трябвало да може да ви даде реалистично време за изпълнение, а не грубо предположение
Ако се снабдявате с обем в множество итерации на прототипи, струва си също така да се запитате дали магазинът може да действа като доставчик на едро на CNC прототипи за последващи-производствени серии, така че да не-квалифицирате повторно нов доставчик, след като дизайнът бъде валидиран.
Индустриално признание и стандарти за качество
Доставчиците на прецизни машини, обслужващи автомобилния сектор, все повече се измерват спрямо стандартите, определени от организации като ESTA, чиято текуща работа по безопасността на производството и надеждността на процесите продължава да оформя най-добрите практики в индустрията. Магазините, които остават в съответствие с тези развиващи се стандарти, са склонни да бъдат тези, които поддържат последователна толерантност в производствените серии, а не само на една мостра.
Материали, често използвани за фрезоване на автомобилни прототипи
Изборът на материал влияе както на обработваемостта, така и на това колко представителен е прототипът за крайната производствена част. Няколко общи опции:
Алуминиеви сплави (6061, 7075) - леки, добра обработваемост, широко използвани за корпуси и структурни скоби
Инженерни пластмаси (POM, PA) - полезни за функционални прототипи, където теглото или електрическата изолация са от значение
Неръждаема стомана - за части, изискващи по-висока якост или устойчивост на корозия, като крепежни елементи или структурни стойки
Титанови сплави - използвани селективно за висока-производителност или моторни спортове-съседни приложения, където съотношението-към-тегло е критично
Правилният материал зависи от това какво трябва да докаже прототипът, за да докаже - само годност и форма или функционално представяне при натоварване.
ЧЗВ
В: Какво е 5-осна обработка и как работи?
A: Машинната обработка по 5-оси използва две допълнителни ротационни оси извън стандартното движение X, Y и Z, което позволява на режещия инструмент да се доближи до част от почти всякакъв ъгъл без повторно-затягане. Това позволява сложна, многостранна геометрия да бъде завършена в една настройка.
Въпрос: Каква е разликата между 3-осна и 5-осна CNC обработка за прототипи?
A: 3-осевата обработка може да реже само от фиксирана ориентация, което изисква множество настройки за ъглови или многостранни части. 5-осовата обработка достига същите характеристики в една настройка, намалявайки кумулативната грешка на толеранса и често подобрявайки повърхностното покритие на извитата геометрия.
Въпрос: Колко време отнема 5-осното CNC фрезовано прототипиране?
О: Обработката зависи от сложността на частта и материала, но тъй като обработката по 5-оси елиминира множество стъпки за повторно-фиксиране, повечето прототипи се завършват по-бързо от еквивалентен процес по 3 оси - често за дни, а не за седмици за умерено сложни части.
Въпрос: 5-осната обработка по-скъпа ли е от 3-осната за автомобилни части?
О: Цените за-машина на час могат да бъдат по-високи, но общата цена често е сравнима или по-ниска, след като вземете предвид намален труд по настройка, по-малко отхвърлени прототипи и по-бързо изпълнение -, особено на части с характеристики на множество лица.
Въпрос: Може ли 5-осовата обработка да се справи с малки поръчки за прототипи?
О: Да. 5-осовото оборудване е много подходящо за работа с прототип с малък-обем, голям-смес, точно защото не изисква персонализирано закрепване за всеки нов дизайн на част, за разлика от някои производствени процеси с голям-обем.
Готови ли сте да подобрите следващия си прототип?
Ако настоящите ви прототипи не са подходящи-проверки или отнемат повече време, отколкото графикът на вашата програма може да поеме, може би си струва да пре-оцените как се обработват, а не само къде. Свържете се с нас, за да обсъдите геометрията на вашата част и да получите реалистична оценка на изискванията за настройка, способност за толерантност и изпълнение за следващото ви изграждане на автомобилен прототип.
Източници
Партньорство за разширяване на производството и академично изследване на времето, което не е-за рязане (настройка, затягане, смяна на инструменти) като основен фактор за общото време на цикъла на обработка в производството на сложни-части
Отчитане на индустрията за компресия на цикъла на разработка на автомобилни прототипи сред сложността на дизайна на EV и ADAS
ESTA (Асоциация на производителите на оборудване/Европейски свързани органи) публикува насоки относно безопасността на производственото оборудване и стандартите за процеси