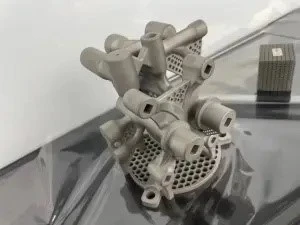
Корпусите на моторите са в центъра на всяко главоболие за задвижване на NEV. Те трябва бързо да отделят топлина, да поддържат надеждно уплътнение при вибрации и термични цикли и да останат леки. Тези три изисквания постоянно се противопоставят едно на друго. Тесните графици за прототипи и непостоянните печалби на доставчиците само влошават проблема.
Добре-изпълненият подход на част за фрезоване с 5 оси решава повече от тези конфликти, отколкото повечето други възможности за избор на процес. Това ръководство е написано за водещи специалисти по доставки и инженеринг, които се нуждаят от практически отговори, а не от теория.
Защо корпусите на двигателите на NEV са изключително трудни за обработка

Топлинно управление срещу структурна здравина
EV двигателите изхвърлят няколко киловата непрекъсната топлина, докато се въртят над 15 000 оборота в минута. Корпусът трябва да отвежда тази топлина-обикновено чрез охлаждащи ризи или ребра-като същевременно остава достатъчно твърд, за да поддържа статора и ротора подравнени. Тънките стени (3–5 mm) помагат както при топлина, така и при тежест, но също така се изкривяват в момента, в който ги захванете или приложите сила на рязане.
Сложна вътрешна геометрия
Охлаждащите канали, монтажните издатини, уплътнителните жлебове и изходите за кабели създават подрязвания и ъглови повърхности, които 3-осните машини трудно достигат без множество настройки.
Тесни допуски за леглата на лагерите и подравняването на валовете
Типичните производствени изисквания изглеждат така:
Концентричност на отвора на статора/ротора По-малко или равно на 0,01 mm
Закръгленост на леглото на лагера 0,005–0,008 mm
Диаметър на леглото на лагера ±0,005 мм
Концентричност на предния-към-заден лагер По-малък или равен на 0,02 mm
Данните от индустрията показват, че традиционните много{0}}процеси на настройка могат да увеличат комбинираните нива на скрап за корпуси и валове до 12%. Пружинното връщане на тънка{3}}стена често води до 0,04–0,08 mm грешка, след като частта напусне приспособлението. Ранните производствени партиди обикновено показват 5% нива на течове поради проблеми с порьозността или уплътнява-повърхността; зрелите процеси водят това под 1%.
Тези числа обясняват защо корпусите на моторите редовно се превръщат в най-{0}}рисковия артикул както по отношение на разходите, така и във времевата линия.
Защо 5-осното фрезоване е правилният процес за тази част
Всеки път, когато дадена част се освободи и премести, геометричните връзки се променят.5-осни CNC обработващи частизавършете критичните отвори, монтажните повърхности, охлаждащите функции и ъгловите повърхности в една настройка. Тази единствена промяна премахва стека-нагоре, който рутинно надхвърля прозореца на концентричност от 0,01 mm.
Същите машини се справят с извити охлаждащи ребра и ъглови монтажни повърхности без специални приспособления или вторични операции. По-късите инструменти, по-добрият поток на стружки и непрекъснатото зацепване подобряват повърхностното покритие на каналите на уплътненията и леглата на лагерите, докато времето на цикъла на рязане.
Когато посочите aЧаст за фрезоване с 5 осиот способен производител на 5-осно фрезоване, вие купувате както геометрична способност, така и стабилност на процеса. Добивът-при първо преминаване се повишава, сроковете за изпълнение стават предсказуеми и инженерните промени в късен етап, предизвикани от проблеми с производителността, рязко намаляват.
Избор на материал за корпуси на мотори
Алуминиеви сплави (6061 / A380)
Все още по подразбиране за повечето програми за пътнически-автомобили. 6061-T6 работи чисто, устойчиво е на корозия и провежда ефективно топлината. A380 и подобни-класове за отливане под налягане работят, когато заготовката започва като отливка.
Кога магнезият има смисъл-и кога не
Магнезиевите сплави (AZ91D или по-високи{1}}температурни степени като AE42) намаляват масата с приблизително 30–35%. Това помага за обхвата-на чувствителни или премиум превозни средства. Компромисите- са реални: по-ниска топлопроводимост, по-високи разходи за материали и обработка и задължителна защита от корозия. Повечето програми остават с алуминий, освен ако намаляването на теглото ясно не подобрява целите-на ниво превозно средство.
|
Собственост |
Алуминий 6061-T6 |
Алуминий А380 |
Магнезий AZ91D |
|
Плътност (g/cm³) |
2.70 |
~2.74 |
~1.81 |
|
Топлопроводимост (W/m·K) |
~167 |
~96 |
~51–70 |
|
Относителна цена на материала |
Базово ниво |
Ниска – умерена |
По-високо |
|
Устойчивост на корозия |
добре |
добре |
Изисква покритие |
|
Типична употреба |
CNC прототипи и производство |
Голям{0}}обем отливки + машина |
Ултра{0}}леки програми |
От прототип до производство: Какво да очаквате
CNC фрезовани прототипи за валидиране на дизайна
5{1}}осовата обработка на заготовки или почти-мрежови отлети заготовки доставя функционални части за дни до няколко седмици. Тези прототипи поддържат пълни термични, NVH и проверки на сглобяването, преди да се изреже голям обем инструменти.
Преминаване към производство с малък{0}}обем
Едни и същи устройства, програми и процедури за инспекция могат да изпълняват пилотни партиди и партиди с малък{0}}обем (десетки до няколкостотин бройки). Поддържането на прототип и производство в една фабрика за фрезоване с ЦПУ премахва най-големия източник на вариации на процеса.
Типични срокове за изпълнение и допустими граници
Прототипи: 7–20 дни
Производство с малък{0}}обем: 3–8 седмици след спиране на процеса
Достижими толеранси: ±0,005–0,01 mm на критични отвори, концентричност По-малка или равна на 0,01 mm при работа с една-настройка по 5 оси
Термини за търсене като „търговия на едроCNC фрезовани прототипи"често се появяват магазини, които вече разбират обемните рампи на NEV. Поискайте ценообразуване както на прототип, така и на производство при една и съща система за качество.
Казус от практиката - Подходът на Sunhingstones към обработката на корпуса на електродвигателя
Доставчик от ниво-1 дойде при Sunhingstones с течно{4}}охлаждащ се алуминиев корпус, който работеше с 8–10% скрап поради концентричност на отвора на лагера и изтичане на уплътнение. Множество настройки на 3- и 4-осово оборудване бяха ясната основна причина.
Екипът прехвърли процеса към една-настройка на 5-осева стратегия с персонализирано фиксиране с ниско-изкривяване и-термична компенсация в реално време. Отворът на статора, двете легла на лагера, изходите на охлаждащия канал и монтажните повърхности бяха завършени с едно затягане.
Резултати след квалификацията:
Добивът-при първо преминаване се повиши над 98%
Концентричността се поддържа постоянно в рамките на 0,008 mm
Времето за изпълнение от поръчката до първата производствена партида е намаляло с повече от 30%
Степента на изтичане след изпитване под налягане падна под 1%
Същият цикъл също включва препоръки за олекотяване, които са в съответствие с по-широките усилия на индустрията около усъвършенствано олекотено производство. Клиентът замрази дизайна и премина към масово производство без допълнителни промени в процеса.
Често срещани грешки, които купувачите допускат, когато се снабдяват с части за корпуса на двигателя
Разглеждане само на единична цена и пренебрегване на добива и разходите за скрап
Прескачане или подценяване на обратната връзка Design for Manfacturability
Използване на един доставчик за прототипи и различен за производство
Приемане на много{0}}процеси за настройка на части, чиято концентричност не оставя място за-натрупване
Подценяване на остатъчното напрежение и топлинното изкривяване в тънкостенния-алуминий
Неизискване на пълни отчети за CMM и данни от-тестове под налягане за първи-артикул и текущи партиди
Повечето от тези грешки струват повече време и пари, отколкото спестява всяко преговаряне на чиста цена.
ЧЗВ
В: Какво е 5-осно фрезоване и защо има значение за EV части?
A: 5-осното фрезоване премества инструмента или детайла по пет оси едновременно. Сложни повърхности и подрязвания завършват в една настройка. За корпусите на моторите това означава по-добра концентричност, по-нисък риск от изкривяване и по-кратки времена на цикъла.
В: Колко струва CNC фрезован прототип за корпус на мотор?
О: Цената зависи от размера, материала и сложността. Типичните алуминиеви прототипи с 5-оси достигат от средните стотици до ниски хиляди долари за първите няколко бройки. Цената на обема пада бързо, след като параметрите на процеса са заключени.
Въпрос: Може ли един производител да се справи както с прототипиране, така и с масово производство?
О: Да-и е силно за предпочитане. Един производител на 5-осни фрезови машини, който притежава и двата етапа, елиминира най-големия източник на вариации в късния етап.
Въпрос: Какво е времето за доставка на 5-осни CNC машинни части?
О: Прототипите обикновено се доставят за 1–3 седмици. Производствените партиди с малък-обем обикновено отнемат 3–8 седмици след замразяването на дизайна и първото-одобрение на артикула.