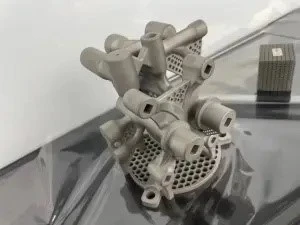
Аерокосмически инженер отваря чертеж на тънко-стенен титаниев корпус с дълбоки кухини, вдлъбнатини и сложни-ъглови отвори. Офертата за 3-осите се връща с шест настройки, множество персонализирани приспособления и забележка, че вариацията в дебелината на стената- ще бъде трудна за контролиране. Сложните аерокосмически части се нуждаят от 5-осно CNC фрезоване, тъй като повърхностите със свободна форма и многостранните елементи трябва да бъдат завършени в една настройка. Само тогава геометричните връзки остават точни и вариацията на процеса остава достатъчно ниска за летателния хардуер.
Това е практическата причина повечето прецизни програми сега да започват с 5-осно CNC фрезоване, вместо да прекарват детайла през конвенционален 3-осов процес.
Какво прави аерокосмическите части толкова трудни за обработка?
Аерокосмическите геометрии рутинно съчетават тънки стени, дълбоки джобове, подрязвания и повърхности със свободна{0}}форма, които не могат да бъдат достигнати от една ориентация. Материалите влошават положението: титаниеви сплави (Ti-6Al-4V), суперсплави на основата на никел- като Inconel и алуминий с висока якост (7075) са абразивни или втвърдяващи се при обработка. Те генерират големи сили на рязане и топлина, така че всяка допълнителна настройка умножава риска от изкривяване и износване на инструмента.
Обемите на изнесен материал са екстремни. Съотношението-към-полет-теглото на закупения суров материал, разделено на теглото на завършената летяща част-обикновено достига 10:1 и може да надхвърли 20:1 за сложни структурни или двигателни компоненти. По-голямата част от този материал остава като чипове. Когато също трябва да-затегнете детайла пет или шест пъти, разходите за закрепване, времето за обработка и рискът от брак се увеличават бързо.
Какво е 5-осно CNC фрезоване на обикновен английски?
При 5-осно CNC фрезоване режещият инструмент (или детайлът) може да се движи едновременно по три линейни оси и две ротационни оси. Следователно инструментът може да се приближи до частта от почти всяка посока, без операторът да трябва да разхлаби и фиксира детайла.
5-осна срещу 3-осна обработка
| Аспект | 3-ос | 5-ос |
|---|---|---|
| Необходими са настройки | Често 4–6 за части с много-лице | Обикновено 1–2 |
| Риск от толерантност | Подредете-от всяка ре-скоба | Единични данни, минимално натрупване- |
| Достъпни форми | Призматични, отворени лица | Подрязвания, свободна-форма, сложни ъгли |
| Дължина на инструмента | По-дълги инструменти за дълбоки характеристики | Възможни са по-къси, по-твърди инструменти |
3+2 срещу едновременна 5-ос
3+2 (позиционна) 5-ос заключва въртящите се оси, обработва една ориентация, след което индексира към следващата. Едновременната 5-осна поддържа движението на всичките пет оси заедно, така че инструментът да може да следва сложни контури в непрекъсната траектория. И двете намаляват броя на настройките. Непрекъснатата 5-осна е по-добрият избор, когато покритието на повърхността и точността на формата на форми със свободна форма са от значение.
5 причини сложните аерокосмически части да се нуждаят от 5-осно фрезоване с ЦПУ
Една настройка елиминира стековата грешка
Всеки път, когато дадена част бъде откачена и повторно -индицирана на 3-осна машина, малка грешка в местоположението се промъква в. 5-осното CNC фрезоване поддържа частта на една базова точка от началото до края.
По-строги, по-повтаряеми толеранси
С по-малко човешки намеси размерното разсейване намалява. Взаимоотношенията-с-функции остават последователни в цялата партида.
По-къси, по-твърди инструменти
Тъй като инструментът може да се наклони в среза, по-късите ножове стават използвани. По-ниската деформация подобрява покритието на повърхността и удължава живота на инструмента, особено при титан и инконел.
Форми, които 3-осите просто не могат да достигнат икономически
Работни колела, лопатки на турбини, ротори с интегрални лопатки, дълбоко изрязани корпуси и сложни структурни рамки преминават от „възможно, но болезнено“ към просто.
По-ниски общи разходи и по-кратко време за изпълнение на правилните части
По-малко приспособления, по-малко операции, по-малко манипулации и намален скрап често надвишават по-високата почасова ставка на 5-осова машина – особено когато самият материал е скъп.

Кои аерокосмически части се възползват най-много от сложната обработка на аерокосмически части?
Работни колела и турбинни лопатки
Конструктивни скоби, рамки и ребра
Двигател и хидравлични корпуси
Фитинги-на колесника и задвижващи механизми
Лек UAV и сателитни структурни компоненти
Това са класически кандидати за сложна машинна обработка на аерокосмически части. Те комбинират много{1}}характеристики, тесни позиционни толеранси и трудни материали-точно условията, при които услугите за прецизна 5-осна обработка осигуряват най-ясното предимство.
Казус от практиката: Разрешаване на многолицев аерокосмически корпус
Предизвикателство
Титанов структурен корпус изискваше няколко дълбоки джоба, ъглови портове и тънки стени, които трябваше да останат в тесни граници на дебелината. Предишният процес с 3 оси използваше три различни приспособления и шест настройки. Дебелината на стените варираше и графикът непрекъснато се изплъзваше.
Решение
Детайлът беше преместен на едновременно 5-осно фрезоване с ЦПУ на единично закрепващо устройство. Пътищата на инструментите бяха пренаписани за къси, твърди ножове. Сондирането по време на процеса провери първичните еталонни точки преди завършване на срезовете. Окончателната проверка беше направена на CMM спрямо оригиналния CAD модел.
Резултат
Броят на настройките спадна от шест на едно. Геометричните връзки останаха последователни, защото всичко споделяше една и съща дата. Времето за доставка е съкратено и частта е изчистена от първата-проверка на артикула без проблеми с-дебелината на стената, които са се появявали преди. Моделът е познат: по-малко настройки плюс стабилна координатна система обикновено произвежда както по-добра точност, така и по-чист график.
Заслужава ли си цената 5-осната обработка? Когато 3-осите са достатъчни
Не всяка част се нуждае от пет оси. Обикновените призматични скоби или плочи, които могат да бъдат завършени в една или две настройки, все още са по-икономични при добра 3-осна машина.
Използвайте този бърз контролен списък, преди да решите:
Частта има ли характеристики на повече от три лица или сложни ъгли?
Тесни ли са допустимите отклонения на позицията или формата спрямо общия размер?
Материалът достатъчно скъп ли е, че рискът от бракуване има значение?
Нисък ли е обемът-до-среден, така че разходите за приспособление трудно се амортизират?
Ако повечето отговори са „да“, 5-осното CNC фрезоване обикновено е маршрутът с по-ниски общи-разходи. Индустриалните данни показват, че глобалният сегмент на 5-осните металорежещи машини продължава да расте в диапазона 6–8 % CAGR, отразявайки нарастващото приемане на точно тези сложни части.
Как да изберем надежден производител на аерокосмическа CNC обработка
Когато оценявате производител на аерокосмическа CNC обработка или фабрика за 5-осна CNC обработка, потърсете следното:
Активен сертификат AS9100 (или AS9100D) и ISO 9001
-Вътрешен CMM капацитет и документирани планове за инспекция
Пълна проследимост на материала и сертификати за съответствие
Готовност за предоставяне на реална обратна връзка за DFM, преди металът да бъде нарязан
Възможност за стартиране на прототипи или малки партиди преди обема на производството
Доказан опит с титан, инконел и-алуминий с висока якост
Поддръжка както за прототипна работа, така и за поръчки на едро на персонализирани аерокосмически части
Сертифициран по AS9100 доставчик на обработка с ЦПУ, който може да демонстрира тези точки, намалява риска по програмата. Ако търсите и опция за Китай за доставчик на аерокосмическа CNC обработка, същият контролен списък все още се прилага-статутът на сертифициране, проследимостта и контролът на процеса са по-важни от географията.
ЧЗВ
Въпрос: Защо аерокосмическите части се нуждаят от 5-осно фрезоване с ЦПУ?
О: Сложните повърхности със свободна{0}}форма, подрязванията и елементите с много-лице трябва да поддържат точни геометрични връзки. 5-осното CNC фрезоване с една-настройка е практичният начин за постигане на това.
Въпрос: 5-осното фрезоване по-точно ли е от 3-осното?
О: На части с много-лице, да. Натрупването на толеранс-от многократно затягане е до голяма степен елиминирано.
Въпрос: Каква е разликата между 3+2 и пълна 5-осна?
О: 3+2 индексира въртящите се оси и машини във фиксирани ориентации. Пълните едновременни 5-оси поддържат движението на всички оси заедно за непрекъснати повърхности със свободна форма.
Въпрос: Колко повече струва 5-осната обработка?
О: Почасовите ставки са по-високи, но общите разходи за части често са по-ниски, след като се включат приспособленията, настройките, рискът от скрап и времето за изпълнение-особено за сложни геометрии.
Въпрос: Какви допустими отклонения може да поддържа една фабрика за 5-осна обработка?
A: Типичните производствени толеранси на критичните характеристики попадат в диапазона от ±0,005 mm до ±0,025 mm в зависимост от размера на детайла, материала и възможностите на машината. По-строги стойности са постижими с подходящ контрол на процеса.
В: Мога ли първо да поръчам малки партиди или мостри?
A: Да. Най-способните магазини, които предлагат прецизни услуги за обработка на 5-оси, поддържат поръчки за прототипи и малки количества преди мащабиране на производство.
Готови ли сте да оцените своята част?
Изпратете своя STEP или PDF чертеж за безплатен преглед на производителността и оферта. Надеждна 5-осна CNC машинна фабрика обикновено може да върне DFM обратна връзка и твърда оферта в рамките на един до два работни дни и повечето ще пуснат прототип или малка партида, така че да можете да потвърдите годността и функционирането, преди да се ангажирате с обем.