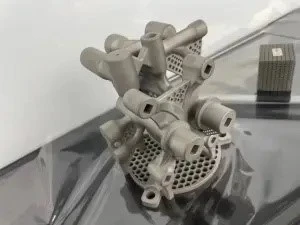
Изпращате RFQ за партида титанови скоби и офертата се връща три или четири пъти по-висока от алуминиевата част, която сте обработили миналия месец - с време за изпълнение, което е два пъти по-дълго. Или още по-лошо: първата ви пробна партида се връща с изкривени тънки стени и размери, които са извън допустимите граници. Ако някога сте се питали „защо този метал създава толкова много проблеми“, не сте сами. Обработката на титанови аерокосмически части наистина е един от най-взискателните процеси в света на CNC и разбирането защо може да ви спести пари, скрап части и много -{5}}назад с вашия доставчик.
В тази статия ще разгледаме петте реални предизвикателства, които затрудняват рязането на титана, защо те имат значение за частите от -космическия клас конкретно и как опитните машинни сервизи всъщност ги решават.
Защо Titanium се държи различно на машината
Титаниеви сплави -, особено Ti-6Al-4V CNC обработка, класът работен кон в космическата индустрия – не се държат като алуминий или дори повечето стомани, след като режещ инструмент ги докосне. Три свойства на материала стоят зад почти всеки проблем, с който ще се сблъскате.
Ниска топлопроводимост, така че топлината остава на режещия ръб
Титанът провежда топлина лошо в сравнение с други структурни метали. Грубо казано, топлопроводимостта на титана е около 7 W/m·K, срещу приблизително 50 W/m·K за меката стомана и над 200 W/m·K за алуминия. Когато режете алуминий, по-голямата част от топлината се отвежда в чипа. Когато режете титан, топлината няма къде да отиде - тя се концентрира точно в режещия ръб и в повърхността на детайла.
|
Материал |
Прибл. топлопроводимост (W/m·K) |
|
Алуминий |
~205 |
|
Стомана (мека) |
~50 |
|
Титан (Ti-6Al-4V) |
~7 |
Здрав, но пружиниращ, така че частите се движат под ножа
Титанът има относително нисък модул на еластичност - около половината от този на стоманата. Казано по-просто, той се огъва повече под силата на рязане, преди действително да среже. При тънко-стенни или дълги, неподдържани елементи тази еластичност се проявява като деформация, трептене и отклонение на размерите.
Химически реагира с материал на инструмента при висока температура
При повишените температури, генерирани в зоната на рязане, титанът реагира с обичайните покрития и субстрати на инструмента, ускорявайки химическото износване в допълнение към механичното износване. Това е част от причината, поради която стандартните инструменти, които работят добре със стомана, се износват бързо върху титан.
Предизвикателство №1: Топлина и бързо износване на инструмента
Тъй като топлината не може да излезе в чипа, тя се натрупва на върха на инструмента - и често достига температури, които омекотяват и химически атакуват режещия ръб. Практическите последствия за всеки, който изпълнява или поръчва задачи за CNC фрезоване на титаниева сплав, са:
Бързо олющване на ръба и преждевременна повреда на инструмента
Изграден-ръб (BUE), образуващ се върху режещия ръб, нараняващо повърхностното покритие
Живот на инструмента, който може да бъде малка част от това, което същият инструмент би постигнал в алуминий или стомана
Титанът обикновено се оценява с индекс на обработваемост далеч под алуминия и меката стомана - магазините често отчитат живот на инструмента, измерен в едно-цифрени минути време за рязане на ръб при агресивни срезове, в сравнение с часове за алуминий. Това е голяма част от причината за титаниеви аерокосмически частимеханична обработкаструва повече на час време за пазаруване.
Предизвикателство №2: Тънки стени, дълбоки джобове и бърборене
Аерокосмическите части са известни с тънки мрежи, дълбоки джобове и ребрени структури, предназначени да спестят тегло. Комбинирайте тази геометрия с еластичността на титана и ще получите две свързани главоболия.
Защо частите се връщат назад
Тъй като стената става по-тънка, силите на рязане я отклоняват повече. Частта "подава" под инструмента, след това пружинира обратно, след като ножът премине -, оставяйки стена, която е по-дебела или по-тънка от програмираното, или заострена вместо права.
Как бърборенето разваля покритието на повърхността
Ако инструментът, приспособлението или частта не е достатъчно твърда, цялата система започва да вибрира с резонансна честота. Това е бърборене и върху титана се проявява като следи от бъркотене, лошо покритие на повърхността и ускорено износване на инструмента - точно условията, които са често срещани при реалната обработка с ЦПУ на Ti-6Al-4V върху скоби и ребра за въздухоплаване с дълбоки джобове.
Предизвикателство #3: Високи разходи за материали и похабени запаси
Аерокосмическите машинисти говорят за „съотношение-към-полет“ - теглото на суровината, която купувате, спрямо теглото на завършената част, която действително лети. За сложни титаниеви аерокосмически компоненти това съотношение лесно може да бъде 10:1 или по-високо, което означава, че 90% от скъпата заготовка завършва като скрап.
Три неща се натрупват, за да направят титаниевите части скъпи:
Разходи за суровини- титановата заготовка е много по-скъпа на килограм от алуминия
Бавни скорости на рязане- за да управлявате топлината, често режете с част от скоростта на алуминия
Консумация на инструменти- чести вложки и смени на фреза се натрупват бързо
Ако сте търсили колко струва машинната обработка на титан с ЦПУ и сте се изненадали от цифрата, ето защо: не магазинът оценява нещата -, а физиката на материала.
Предизвикателство #4: Качество на повърхността, умора и строги аерокосмически стандарти
В космонавтиката частта не е просто да уцелите измерение на чертеж. Целостта на повърхността - микро-пукнатини, остатъчно напрежение и грапавост на повърхността - пряко влияят върху живота на умора, което е колко дълго една част издържа на многократно натоварване, преди да се повреди. Лошите параметри на обработка на титана могат да оставят остатъчно напрежение на опън близо до повърхността, което е точно това, което съкращава живота на умора при полет-критичните компоненти.
Ето защо титановата аерокосмическа работа обикновено идва в пакет със строги изисквания за документация: сертификати за проследимост на материала, доклади от инспекции и системи за качество като AS9100. Струва си да си припомним колко важна е тази сплав за индустрията - според съобщенията титаниевите сплави съставляват около 15% от структурното тегло на Boeing 787, до голяма степен поради тяхното съотношение -към-тегло и устойчивост на корозия, което е точно причината механичната обработка да се извърши правилно от първия път.
Предизвикателство #5: Чипове, охлаждаща течност и безопасност
Титаниевите стърготини не се чупят чисто по начина, по който го правят чугунът или някои алуминиеви сплави - дългите жилави стружки могат да се заплитат в инструмента или да се нарязват отново, като повредят повърхността. В дълбоки джобове евакуирането на тези чипове, преди да причинят щети, е собствен инженерен проблем.
Има и измерение на безопасността: фините титаниеви стърготини и прах са запалими и при неправилни условия могат да се запалят. Реномираните магазини управляват това с подходящо боравене с чипове и охлаждаща течност - обикновено системи с охлаждаща течност под високо{2}}налягане, които наводняват зоната на рязане, помагат за счупването и отстраняването на стружките и отвеждат топлината от върха на инструмента в реално време.
Как опитни магазини решават тези проблеми
Нищо от това не означава, че титанът не може да се обработва ефикасно -, той просто изисква различна игра от алуминия или стоманата. Магазини, които постоянно осигуряват добри резултати от CNC фрезоване на титаниева сплав, са склонни да следват същите основни практики:
Изберете покрития и геометрии на инструментите, предназначени за титан (остри ръбове, специфични наклонени ъгли, покрития, устойчиви на химическо износване)
Намалете скоростта на рязане, като същевременно поддържате постоянна дълбочина на рязане, вместо да увеличавате скоростта и да оставяте инструмента гладен
Приложете охлаждаща течност под високо{0}}налягане директно върху режещия ръб, за да управлявате топлината и евакуацията на стружки
Отделни груби и довършителни проходи, позволяващи облекчаване на остатъчното напрежение между етапите
Използвайте едновременна обработка по 5-оси, за да намалите препозиционирането и повторното фиксиране, което също намалява кумулативната грешка при сложна геометрия
Изпълнете-инспекция на процеса и първи-проверки на артикули, преди да се ангажирате с пълно производство
Струва си да се отбележи, че индустриални организации като ESTA продължават да изтъкват най-добрите практики около обработката на титан и трудни-материали, тъй като веригите за доставка на аерокосмическа техника настояват както за по-строги толеранси, така и за по-кратки срокове за изпълнение - тенденция, която тласка повече магазини към охлаждаща течност с високо-налягане и 5-осни стратегии като стандартна практика, а не първокласна опция.
Казус от практиката: Как Sunhingstones се справи с титаниева аерокосмическа част
Предизвикателството:Един клиент се нуждаеше от тънкостенна скоба Ti-6Al-4V с дълбоки джобове и строги позиционни толеранси, а предишният им доставчик се бореше с деформация на стената и непостоянно повърхностно покритие в производствен цикъл.
Какво направихме:Нашият екип раздели работата на етап на груба обработка с консервативна дълбочина на рязане и специален етап на довършителни работи след облекчаване на напрежението, съчетан с охлаждаща течност под високо-налягане и едновременно позициониране по 5-оси, за да се сведе до минимум повторното фиксиране. Инструментите са избрани специално за ниската топлопроводимост на титана, като животът на инструмента се проследява и вложките се сменят проактивно, а не реактивно.
Резултатът:Дебелината на стените се поддържаше в рамките на толеранса за цялата партида, повърхностното покритие отговаряше на критичната спецификация-за умора на клиента, а докладите за проверка на CMM и документацията за проследяване на материала бяха доставени с всяка пратка.
Как да изберем производител на титаниеви аерокосмически части
Ако оценявате доставчици за титанова програма, кратък контролен списък е полезен:
Имат ли документиран опит с Ti-6Al-4V CNC обработка, а не само обща работа с CNC?
Работят ли с 5-осово оборудване с възможност за охлаждаща течност под високо налягане?
Според каква система за качество работят и могат ли да предоставят CMM и първи-доклади за проверка на артикулите?
Могат ли да осигурят пълна проследимост на материала обратно до сертификатите на завода?
Процесът им на офериране прозрачен ли е по отношение на разходите за материали, машинното време и инструментите, вместо номер на черна-кутия?
Ако сравнявате фабрика за машинна обработка на титан с ЦПУ, персонализиран производител на титаниеви аерокосмически части или разглеждате опции за продажба на едро на машинно обработени титаниеви компоненти, тези въпроси ще ви кажат повече от ценова листа. Правилният доставчик на аерокосмическа CNC машина трябва да може да ви преведе през техния процес точно за предизвикателствата, описани по-горе -, а не просто да ви каже, че може да го направи.
ЧЗВ
Въпрос: Защо титанът е толкова труден за обработка?
О: Титанът има ниска топлопроводимост, така че топлината се концентрира върху режещия ръб, вместо да се разсейва в чипа; също така е сравнително пружиниращ, причинявайки деформация и химически реактивен с инструменталните материали при високи температури на рязане.
В: Титанът по-труден ли е за обработка от неръждаема стомана?
О: Като цяло да. Оценката за обработваемост на титана обикновено е по-ниска от повечето неръждаеми марки, главно поради лошото разсейване на топлината и по-бързото износване на инструмента при сравними скорости на рязане.
Въпрос: Как спирате износването на инструмента при фрезоване на титан?
О: Използвайте покрития и геометрии на инструментите, предназначени за титан, намалете скоростта на рязане, като същевременно поддържате постоянна дълбочина на рязане, прилагайте охлаждаща течност под високо-налягане в зоната на рязане и наблюдавайте живота на инструмента проактивно, вместо да пускате инструментите до повреда.
Въпрос: Защо титаниевите аерокосмически части са толкова скъпи?
О: Суровият титанов материал е скъп, скоростите на рязане са по-бавни за справяне с топлината, съотношенията-to-покупка са високи (което означава, че много материали се превръщат в скрап), а инструментите се износват по-бързо -, като всичко това води до машинно време и разходи за материали.
В: Какво трябва да проверя, преди да избера доставчик за машинна обработка на титан?
О: Търсете доказан опит с титан, 5-оси и възможност за охлаждаща течност под високо налягане, документирана система за качество (като AS9100), пълна проследимост на материала и прозрачно офериране.