


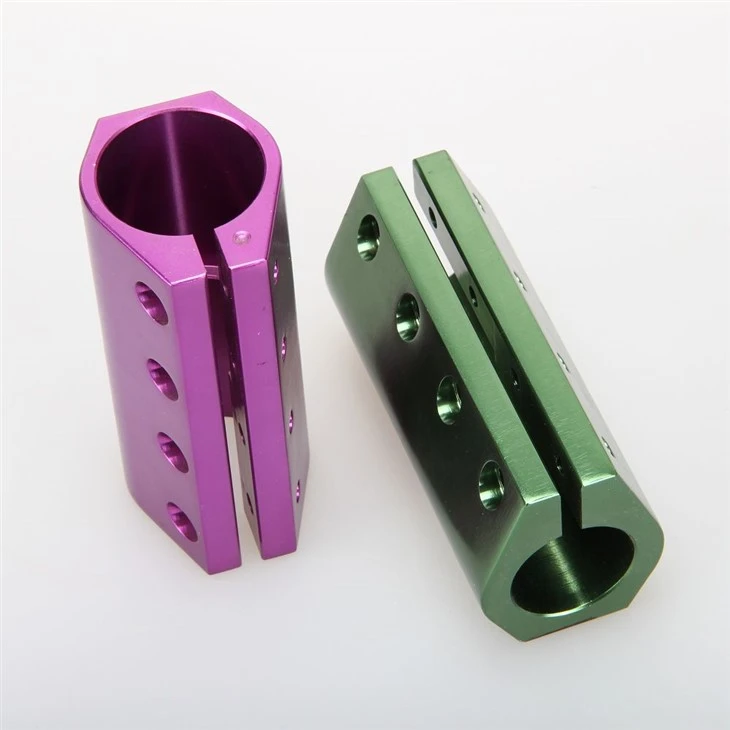
5-осни възможности за аерокосмическа обработка
5-осовата аерокосмическа обработка постига сложна повърхностна и многоъглова обработка с едно затягане чрез едновременно контролиране на X/Y/Z линейно движение по три оси и A/B две оси на въртене, избягвайки натрупването на грешки, причинени от многократно затягане, и значително подобрявайки точността на детайлите и производствената ефективност.
Нашето основно оборудване включва:
MG Mori DMU 65 5-обработващ център с осово свързване (ход 650 × 650 × 550 mm, скорост на шпиндела до 24 000 rpm)
Mazak Variaxis i{0}}вертикален обработващ център с оста (ход 800 × 800 × 700 mm, оборудван със система за автоматична смяна на инструмента)
Сравнителна таблица на параметрите на оборудването
|
Артикул |
Подробности |
|
Типични приложения |
Турбинни лопатки, структурни части на самолета |
|
Препоръчителна скорост на рязане |
30–60 m/min (SFM 100–200) |
|
Скорост на подаване |
0,05–0,15 mm/зъб |
|
Грапавост на повърхността |
Ra 0,8–1,6 μm |
В сравнение с традиционната 3-осна обработка, нашата 5-осна аерокосмическа обработка може да намали честотата на затягане от 5-8 пъти до 1 път, да постигне безпроблемна обработка на сложни геометрични структури и да постигне точност на повърхността до ± 0,001 ". Тя е широко приложима за ключови авиационни части като турбинни лопатки, структурни опори, хидравличен клапан тела и кожени скелети на самолети.
Материали за аерокосмически компоненти
Ние сме специализирани в обработката на различни аерокосмически данни, всяка от които идва със сертификат за съответствие (CoC) и стриктно се придържа към стандартите за авиационни данни на AMS.
Титановата аерокосмическа сплав (Ti-6Al-4V) има висока якост и леко тегло, но е трудна за обработка. Използваме специализирани режещи инструменти с покритие и нискотемпературни процеси на рязане, за да контролираме ефективно топлината при рязане и да предотвратим втвърдяване при работа. Съвместим със стандарта AMS 4911.
Таблица с параметри за обработка на титанова сплав
|
Артикул |
Подробности |
|
Типични приложения |
Елементи на горивна камера, турбинни дискове |
|
Препоръчителна скорост на рязане |
10–25 m/min (SFM 30–80) |
|
Скорост на подаване |
0,03–0,08 mm/зъб |
|
Грапавост на повърхността |
Ra 0,4–1,2 μm |
Високотемпературната-сплав Inconel Machining Aerospace (Inconel 718/625) е устойчива-на корозия и топлина-. Ние използваме машинни инструменти с висока твърдост и специална охлаждаща течност, за да контролираме стриктно параметрите на рязане, като гарантираме дългосрочна-стабилност на високо-температурни части от сплави в екстремни среди. Съвместим със спецификациите AMS 5662/AMS 5599.
Таблица с параметри за високотемпературна обработка на сплави
|
Артикул |
Подробности |
|
Типични приложения |
Елементи на горивна камера, турбинни дискове |
|
Препоръчителна скорост на рязане |
10–25 m/min (SFM 30–80) |
|
Скорост на подаване |
0,03–0,08 mm/зъб |
|
Грапавост на повърхността |
Ra 0,4–1,2 μm |
Авиационна алуминиева сплав CNC (алуминий 7075 / 2024) Алуминиевата сплав има изключителни предимства при леко тегло и ние можем да завършим високо-скоростна обработка, за да отговорим на изискванията за леки и високо-якостни структурни компоненти. Съвместим със спецификациите AMS 4045/AMS 4037.
Таблица с параметри за обработка на алуминиева сплав
|
Артикул |
Подробности |
|
Типични приложения |
Корпуса на хидравлични клапани, крепежни елементи |
|
Препоръчителна скорост на рязане |
40–80 m/min (SFM 130–260) |
|
Скорост на подаване |
0,08–0,20 mm/зъб |
|
Грапавост на повърхността |
Ra 0,4–1,6 μm |
Неръждаема стомана 17-4 PH, закалена при валежи неръждаема стомана съчетава висока якост и устойчивост на корозия, подходяща за хидравлични и структурни компоненти. Ние предоставяме пълен процес на топлинна обработка, за да гарантираме, че производителността на данните е последователна. Съвместим със спецификациите AMS 5643.
Таблица с параметри за обработка на неръждаема стомана
|
Артикул |
Подробности |
|
Типични приложения |
Корпуса на хидравлични клапани, крепежни елементи |
|
Препоръчителна скорост на рязане |
40–80 m/min (SFM 130–260) |
|
Скорост на подаване |
0,08–0,20 mm/зъб |
|
Грапавост на повърхността |
Ra 0,4–1,6 μm |
Всички материали се доставят с пълна възможност за проследяване и сертификат за съответствие (CoC). Нашите процеси следват стриктно приложимите стандарти AMS (Спецификации за аерокосмически материали), за да отговорят на строгите изисквания на аерокосмическата индустрия.
Възможности за прецизност и проверка
Оборудвани сме с координатна измервателна машина Zeiss Contura G2 CMM (точност ± 0,0015 mm) и оборудване от серията Hexagon GLOBAL за извършване на инспекция в реално-време на пълен-размер. Диапазонът на откриване на грапавостта на повърхността е Ra 0,2-6,3 μm.
Процес на първа проверка на артикул (FAI):
- Програмиране и измерване на първо парче
- Генерирайте отчет FAIR под системата AS9100D
- Осигурете пълен набор от качествени документи, включително PPAP, FAIR и CMMR
- Възможност за толеранс: линеен размер ± 0,0005 "(0,0127 mm), закръгленост ± 0,0001". Всяка партида части преминава 100% инспекция на процеса на спиране и окончателна инспекция и всички доклади могат да бъдат проследени.
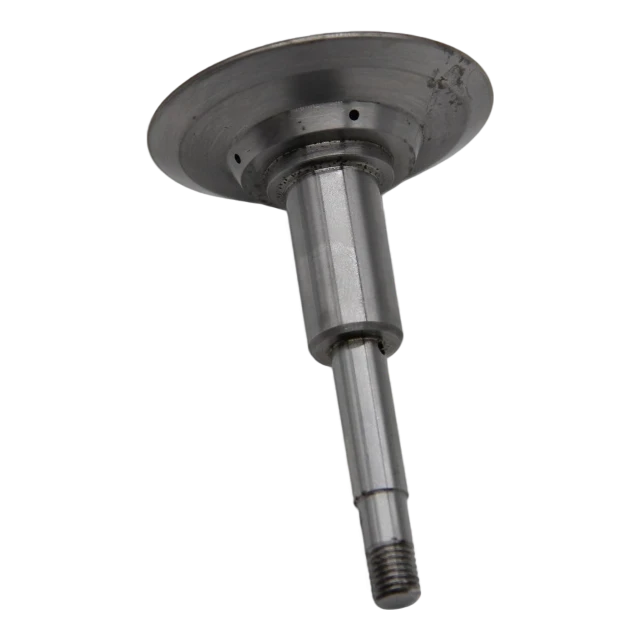
Опции за обработка на повърхността
Ние предоставяме план за повърхностна обработка, който е в съответствие с авиационните разпоредби, като напълно отговаря на изискванията за устойчивост на корозия, устойчивост на умора и външен вид:
- Анодиране (Тип II/Тип III) - Подобряване устойчивостта на корозия на алуминиеви сплави
- Алодиново/химическо фолио (MIL-DTL-5541) - Проводимо фолио за поддръжка
- Безелектрическо никелиране - средно устойчиво на износване покритие
- Пасивиране (AMS 2700) - Депасивираща обработка на неръждаема стомана
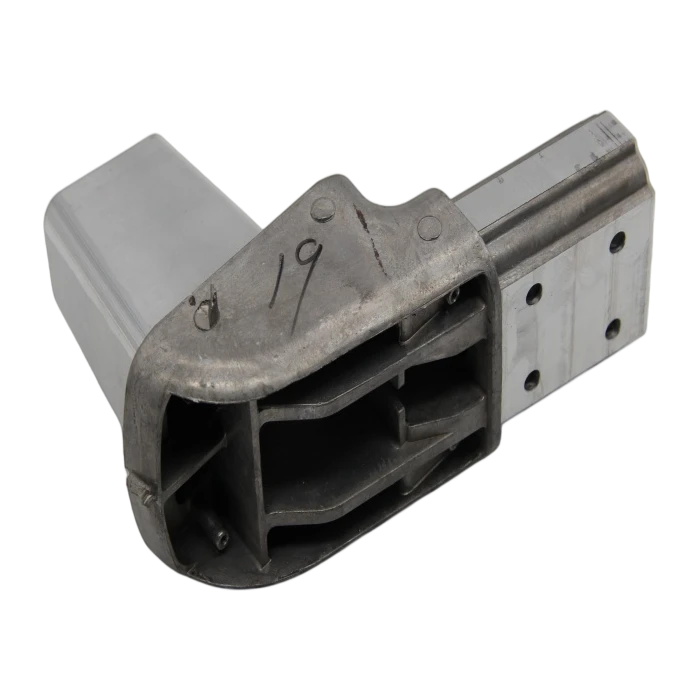
Дробно пробиване - Подобряване на живота при умора
Твърдо анодизирано покритие - Покритие с висока твърдост и-устойчивост на износване
Всички аерокосмически повърхностни довършителни работи и аерокосмически спецификации за покритие са в съответствие със стандартите MIL и AMS и персонализирани планове могат да бъдат предоставени въз основа на чертежи на части.
От прототип до производство
Етап на прототип (1-10 броя):
Бърз DFM (Design for Manufacturing) анализ, поверен в рамките на 5-7 работни дни
Средна партида (10-500 броя):
Проектирайте специализирани тела, за да осигурите повторяемост
Голям мащаб (над 500 броя):
Автоматизирана смяна на инструмента + SPC статистически контрол на процеса
Определен международен авиационен OEM клиент е завършил 100% одобрение от FAI за три последователни години, от проверка на единичен прототип до сътрудничество за масово производство на 8000 структурни скоби от титаниева сплав годишно.
Производствен процес
Целият процес на аерокосмическа CNC обработка е както следва (с визуална диаграма):
RFQ&DFM преглед - Пълен преглед на чертежа и оптимизиране на технологичността в рамките на 24 часа
Материален източник и сертификат - Изберете само авиационни суровини с CoC
CAM програмиране - Използване на Mastercam/PowerMill 5-осно програмиране
Настройка на първа статия - Обработка и измерване на първа статия
Инспекция в процеса - Инспекция за вземане на проби от CMM в реално време
Окончателна инспекция на CMM -100% окончателна инспекция
Повърхностна обработка - Пълна повърхностна обработка според спецификациите
FAI документация - Генериране на пълен пакет за качество
Доставка и CoC - Доставка със сертификати за материали и изработка
Напълно вграден с аерокосмически CNC контрол на качеството, за да се гарантира проследимост на всяка стъпка.
ЧЗВ
Популярни тагове: 5-осни аерокосмически компоненти, Китай 5-осни аерокосмически компоненти производители, доставчици, фабрика, 5-осни аерокосмически компоненти, 5-осна CNC обработка, 5-осни CNC обработващи части, 5-осна фрезова част, Сложни 5-осни части, Непрекъсната 5-осна обработка


